

 FIN
Jos määrität PMMA-levylinjaa, profiililinjaa tai sekoituslinjaa akryylipelleteille, ensimmäinen päätös ei ole ruuvin halkaisija. Se on lämpöhistoriaa. PMMA:ta tai polymetyylimetakrylaattia kutsutaan usein akryyliksi, ja se käyttäytyy kuin erittäin kirkas tekninen kestomuovi, kunnes se ylikuumenee, leikataan liikaa tai siihen syötetään liikaa kosteutta. Sitten se voi muuttua keltaisiksi, muodostaa geelejä tai tuottaa kuplia, jotka pilaavat optisen laadun.
Käytännön johtopäätös on yksinkertainen: akryyli-PMMA-ekstruusiolinja tulisi valita vääntömomenttitiheyden, ruuvigeometrian, tyhjiöilmanpoiston, syöttötarkkuuden, lämpötilan säädön ja pelletointimenetelmän perusteella, ei pelkästään moottorikilowattien perusteella. Tämä opas selittää, mitä PMMA on, mihin suulakepuristus sopii, mitkä rivin yksityiskohdat ovat tärkeitä ja mitä on tarkistettava ennen ostamista.
Mikä akryyli-PMMA on ja miksi se puristetaan
PMMA on läpinäkyvä kestomuovi, joka on valmistettu metyylimetakrylaatista. Sitä arvostetaan optisen kirkkauden, jäykkyyden, ulkoilman kestävyyden ja pinnan kovuuden vuoksi. Julkaistujen polymeerien tietolehtien mukaan yleiskäyttöisen PMMA:n tiheys on tyypillisesti noin 1,17 - 1,20 g/cm3, valonläpäisy lähes 92 % ja lämmönpoikkeutuslämpötila on usein 80 - 100 °C laadusta riippuen. Se ei ole sama kuin polykarbonaatti: PMMA on kirkkaampaa ja naarmuuntumatonta, mutta se on hauraampaa ja vähemmän iskunkestävää.
Ekstruusio on tärkeää, koska kaikkia PMMA-tuotteita ei ole valettu. Valetut PMMA-levyt valmistetaan kaatamalla monomeeria lasilevyjen väliin. Suulakepuristetut PMMA-levyt, profiilit, putket ja yhdisteet valmistetaan sulattamalla ja muotoilemalla polymeeripellettejä. Ekstruusio mahdollistaa nopeammat syklit, tiukemman paksuuden hallinnan ja helpomman jatkuvan tuotannon. Sekoittimissa kaksoisruuviekstruuderissa voidaan myös sekoittaa PMMA:ta iskunvaimennusaineiden, UV-stabilointiaineiden, väriaineiden tai muiden polymeerien kanssa.
PMMA arvosanat ja käsittelyikkuna
Akryyli PMMA ei ole yksittäinen resepti. Yleiskäyttöiset laatulajit keskittyvät selkeyteen ja jäykkyyteen. Iskumodifioidut teräslaadut vaihtavat jonkin verran selkeyttä sitkeyteen. Lämmönkestävät teräslajit nostavat pehmenemispistettä, mutta kaventavat käsittelyikkunaa. Ekstruusiolaadut toimitetaan yleensä pelleteinä ja ne voivat jo sisältää voiteluaineita tai stabilointiaineita. Alla olevassa taulukossa on yhteenveto tyypillisistä ostajan näkökohdista, ei kiinteitä teknisiä tietoja.
| Arvosanan tyyppi | Yhteinen käyttö | Ekstruusio varoitus |
|---|---|---|
| Yleiskäyttöinen PMMA | Optinen levy, näyttö, valaistus | Kosteuskuivaus ja alhainen leikkausvoima ovat kriittisiä |
| Iskumodifioitu PMMA | Kyltit, profiilit, kestävät osat | Alempi sulamislämpötila auttaa säilyttämään iskulujuuden |
| Lämmönkestävä PMMA | Autojen verhoilu, linssit, teollisuussuojukset | kapeampi ikkuna; välttää kuolleita kohtia ja ylikuumenemista |
| Ekstruusiolaatuinen PMMA | Levyt, putki, profiili, pelletointi | Tasainen syöttö ja tyhjiöilmanvaihto lisäävät selkeyttä |
Käytännöllinen lähtökohta monille PMMA-ekstruusiolaaduille on kuivaus 80 - 100 °C:ssa 2 - 4 tunnin ajan ja sen jälkeen prosessointi noin 200 - 250 °C:n sulatuslämpötiloissa. Nuo luvut eivät ole yleismaailmallisia. Lämmönkestävä laatu saattaa tarvita yläpäätä, kun taas iskunkestävä laatu voi suosia alapäätä. Tärkeää on, että PMMA sietää vähän kosteutta ja liiallista leikkauslämpöä.
Tyypilliset arvot julkisista polymeeritietolomakkeista; laatu, paksuus ja mittausmenetelmä vaikuttavat tuloksiin.
 KTS High Performance Series Engineering Plastic Ekstruusiolinja KTS High Performance Series -sivulla on kymmenen teknisten muovien suulakepuristusmallia, joissa on Do/Di, ominaisvääntömomentti, nopeus ja tehotiedot hallittua sulatusta varten. Näytä tuote →
Kaksoisruuvipuristus: missä PMMA-linjat onnistuvat tai epäonnistuvat
Kaksoisruuvisuulakepuristuksessa PMMA prosessoidaan yleensä kahdella tavalla: levyn tai profiilin suora ekstruusio tai sekoitus ja pelletointi ennen toista muotoiluvaihetta. Molemmat reitit riippuvat kontrolloidusta sulatuksesta. PMMA:lla on korkea sulaviskositeetti, joten se tuottaa nopeasti leikkauslämpöä. Jos ruuvikokoonpano on liian aggressiivinen, polymeeri voi hajota ennen kuin käyttäjä näkee lämpötilahälytyksen.
Onnistunut PMMA-linja sisältää tyypillisesti: gravimetrisen syöttölaitteen tasaista annostelua varten; kuivausjärjestelmä ylävirtaan; yhdessä pyörivä kaksoisruuviekstruuderi, jolla on kohtalainen leikkausruuviprofiili; tyhjiöilmanpoisto kosteudelle ja haihtuville aineille; sulatepumppu tai seulavaihtaja, kun paineen stabiiliudella on merkitystä; ja kohdetuotteeseen sovitettu pelletointi- tai suulakejärjestelmä. Seostettaessa ominaisvääntömomentti on hyödyllinen indikaattori. KUNWEI kertoo, että se on suunnitellut sekoitusteollisuudelle kaksiruuviekstruuderit, joiden ominaisvääntömomentti on jopa 14 Nm/cm3. Suurempi vääntömomenttitiheys voi mahdollistaa enemmän tehoa ruuvikokoa kohden, mutta se vaatii myös parempaa ruuvin jäähdytystä ja prosessin ohjausta.
Vain kaavamaisesti. Todellinen linjan asettelu riippuu tehosta, pellettimuodosta ja loppupään muotoilusta.
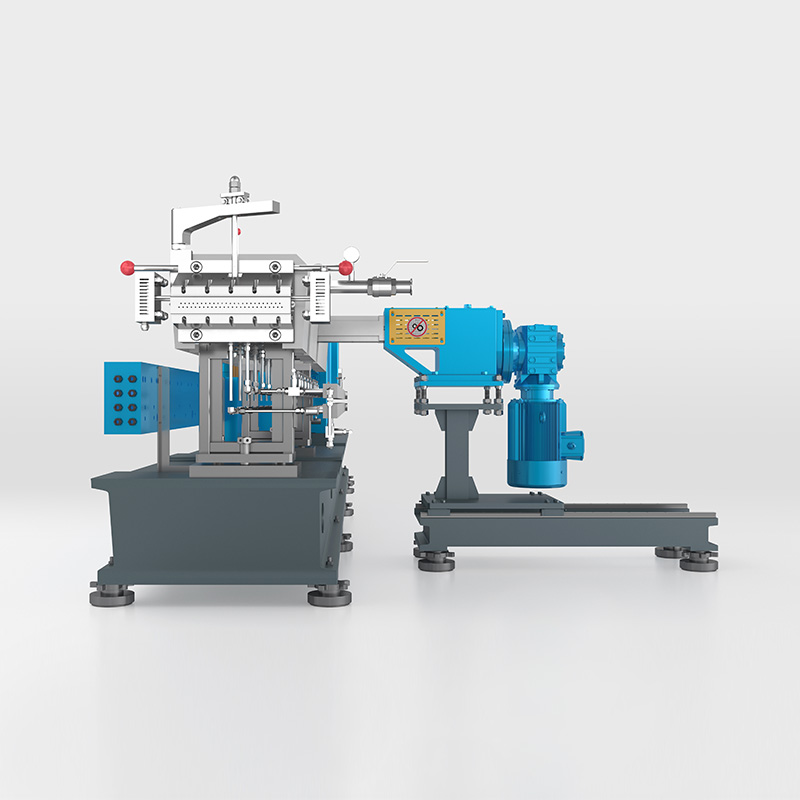 KTD:n suuren volyymin kaksoisruuviekstruuderin tuotantolinja KTD High Volume Series -sivulla on luettelo malleista ja vääntömomentista, nopeudesta ja tehosta täytettyjen, reaktiivisten tai leikkausherkkien materiaalien suuren vääntömomentin yhdistämiseen. Näytä tuote →
Akryyli-PMMA:n sekoitus- ja pelletointivaihtoehdot
Kun PMMA:ta yhdistetään, tavoitteena on tasainen dispersio tuhoamatta molekyylipainoa. Yhdessä pyörivä kaksoisruuviekstruuderi, jossa on modulaariset ruuvielementit, mahdollistaa prosessorin tasapainottamisen kuljetuksen, sulatuksen, sekoittamisen ja tuuletuksen. Suuria täyte- tai lisäainekuormituksia varten sivusyöttö voi lisätä mineraalitäyteaineita tai lujiteaineita alavirtaan, kun polymeeri on jo sulanut. Tämä vähentää ruuvien kulumista ja välttää syöttöongelmia.
Pelletointi on seuraava päätös. Säikeen pelletointi antaa hyvän visuaalisen tarkastuksen ja toimii hyvin monille PMMA-yhdisteille, mutta vaatii huolellista jäähdytystä. Vedenalainen pelletointi tuottaa pyöreitä pellettejä ja pystyy käsittelemään suuremman tehon, mutta se tarvitsee puhtaan suutinpinnan ja vakaan sulapaineen. Vesirenkaan kuumaleikkaus on toinen vaihtoehto tietyille yhdisteille. Käytetty tai olemassa oleva linja voidaan joskus päivittää vaihtamisen sijaan; esimerkiksi an tekninen muovipelletointilinja voidaan työstää uusilla ruuvielementeillä, syöttölaitteilla ja säätimillä polymeerivalikoiman muuttuessa.
Ostajien tulee pyytää koeajoa omalla PMMA-laadullaan. Kokeessa tulee mitata teho, sulamislämpötila, vääntömomentti, alipainetaso, pelletin muoto ja kellastuminen. Jos toimittaja ei pysty osoittamaan, kuinka linja käsittelee kosteutta ja leikkauslämpöä, tarjous on puutteellinen.
 Vedenalainen pelletointijärjestelmä ruuviekstruuderin loppupään linjoille Vedenalaiset pelletointileikkaukset sulavat rakeiksi kiertävässä vedessä, mikä auttaa vähentämään pölyä ja tukemaan jäähdytysveden uudelleenkäyttöä. Näytä tuote →
Loppupään laitteet ja viimeistelyn laatu
PMMA-pelletit ja -levyt arvioidaan visuaalisesti. Linja, joka tuottaa hyväksyttäviä mekaanisia ominaisuuksia, mutta näkyviä mustia pilkkuja, kuplia tai värimuutoksia, epäonnistuu silti markkinoilla. Myötävirran laitteet ansaitsevat siksi yhtä paljon huomiota kuin ekstruuderi. Ruokintatarkkuus vaikuttaa formulaation johdonmukaisuuteen. Tyhjiötuuletus vaikuttaa kupla- ja geelitasoihin. Suodatus vaikuttaa pilkkuihin. Leikkaus ja jäähdytys vaikuttavat pelletin muotoon ja pölyyn.
Levyjen ja profiilin suulakepuristuksessa suutin, kalanterointi, jäähdytys ja poistojärjestelmä määrittävät paksuustoleranssin ja pinnan viimeistelyn. Sekoittamista varten pelletointilaite, vesijärjestelmä ja luokitin määrittävät bulkkitiheyden ja myötävirran syöttökäyttäytymisen. PMMA-linja vaatii usein pölynpoisto- tai seulontavaiheen, koska hienoaines voi aiheuttaa syöttöpiikkejä ja optisia vikoja. Paras hankintatapa on määritellä ensin lopullinen tuote ja sitten työstää taaksepäin ruuvisuunnittelua ja loppupään laitteita varten.
Tärkeimmät tekniset tiedot, toleranssit ja hankintariskit
PMMA-ekstruusio on vähemmän anteeksiantavaa kuin monet peruspolymeerit, joten tekniset tiedot tulee kirjoittaa toleransseilla. Käytännön spesifikaatio saattaa edellyttää sulan lämpötilan vakautta plus tai miinus 3 °C:n sisällä, tyhjiöilmanvaihtoa, joka pystyy saavuttamaan määritellyn alipainetason, pellettien pituuden vaihtelua tietyllä alueella ja ruuvielementtejä, jotka on valmistettu kulutusta kestävästä materiaalista täyteaineita käytettäessä. Tarkat luvut riippuvat lajista, tuotannosta ja tuotteesta.
Yleisiä hankintariskejä ovat vain moottorin tehon vertailu, tietyn vääntömomentin huomioimatta jättäminen; kuivauksen ja tuuletuksen aliarvioiminen; pelletointilaitteen valinta ilman sulatteen testausta; ja hyväksytään eri polymeeristä kopioitu ruuvimalli. PMMA-yhdiste voi näyttää hyvältä alhaisella teholla ja epäonnistua täydellä nopeudella. Tästä syystä hyväksymistestauksen tulisi sisältää jatkuva ajo tavoitetulolla, ei lyhyt esittely.
Tarkista myös palvelun käyttöoikeus. PMMA-linjat tarvitsevat usein puhdistusta laadunvaihdon aikana. Tynnyrin vuorausten, ruuvielementtien, muottilevyjen ja pelletointiterien tulee olla saatavilla ilman liiallisia seisokkeja. Varaosien saatavuudella on merkitystä, erityisesti tyhjiötiivisteissä, lämmityselementeissä ja leikkurin navoissa. Käytetty tai kunnostettu linja voi olla houkutteleva, mutta vain, jos ruuvin geometria ja säätimet on suunniteltu uudelleen akryylia varten. A masterbatch-kaksoisruuviekstruusiopelletointilinja päivitys voi havainnollistaa, kuinka syöttö-, sekoitus- ja pelletointiosat mukautuvat materiaalin vaihtuessa.
FAQ: Akryyli-PMMA-ekstruusio ja -laitteet
Q1: Mihin akryyli-PMMA:ta käytetään?
PMMA:ta käytetään opasteisiin, valaistuskansiin, näyttölevyihin, autojen sisustukseen, lääketieteellisiin laitteisiin ja optisiin osiin. Se sekoitetaan myös pelleteiksi ekstruusiota ja ruiskupuristusta varten.
Q2: Onko PMMA sama kuin akryyli?
Kyllä, jokapäiväisessä käytössä akryyli tarkoittaa yleensä PMMA:ta. Tarkkaan ottaen akryyli on polymeeriperhe, kun taas PMMA on yleisin läpinäkyvä akryylimuovi.
Q3: Voiko PMMA:ta puristaa?
Kyllä. Suulakepuristetut PMMA-levyt, profiilit, putket ja pellettituotteet ovat yleisiä. Avain on kontrolloitu kuivaus, kohtalainen leikkausvoima ja vakaa sulamislämpötila.
Kysymys 4: Mitä eroa on valettu ja suulakepuristettu PMMA?
Valettu PMMA valmistetaan kaatamalla monomeeria muotteihin tai lasilevyjen väliin. Ekstrudoitu PMMA valmistetaan sulattamalla pellettejä. Ekstrudoidut lajit tarjoavat yleensä tiukemman paksuuden hallinnan ja nopeamman tuotannon.
Kysymys 5: Miksi PMMA tarvitsee kuivaamista ennen ekstruusiota?
PMMA imee kosteutta. Jos sitä ei kuivata, vesi muuttuu tynnyrissä höyryksi aiheuttaen kuplia, hopeajuovia ja huonon pinnan laadun. Tyypillinen kuivaus on 80-100 °C 2-4 tunnin ajan.
Kysymys 6: Mikä kaksoisruuviekstruuderi on paras PMMA:n sekoittamiseen?
Yleensä suositaan yhdessä pyörivää kaksoisruuviekstruuderia, jolla on riittävä vääntömomenttitiheys, hellävarainen ruuvigeometria, tyhjiöilmanvaihto ja tarkka gravimetrinen syöttö. Tarkka kokoonpano on testattava tietyllä PMMA-laadulla.
Akryyli-PMMA-projekteissa turvallisin tapa on määrittää optinen tai mekaaninen kohde, vahvistaa hartsilaatu, kuivata se kunnolla ja testata ehdotettua ruuvia ja loppupään laitteita todellisissa tuotantoolosuhteissa. Sulatelaatua suojaava linja on yleensä parempi kuin halvempi linja, joka näyttää kilpailukykyiseltä vain paperilla.


