

 FIN
Pudotustestissä halkeileva lasilla täytetty PA66-osa syytetään yleensä muovauskennoa. Jäljitä se kolme viikkoa taaksepäin ja erä leikattiin seoksesta, jonka lasiniput eivät koskaan avautuneet kokonaan tai jonka kosteus oli 0,25 % 0,10 % sijasta. Suunnitellut polymeeriyhdisteet päätetään kauan ennen ruiskutusyksikköä - formuloinnissa, syötössä, sulasekoituksessa ja pellettien viimeistelyssä.
Lyhyt versio: yhdistetty tietolehti on katto, ei lupaus. Lehdistölle saapuu prosessiketjun tulos, jossa jokaisessa vaiheessa on toleranssi ja laajin toleranssi voittaa. Alla oleva läpikulku seuraa tuota ketjua lisäainesiilosta seulaan.
Mitä suunnitellut polymeeriyhdisteet todellisuudessa ovat
Tekninen polymeeri on hartsiperhe - PA6, PA66, PBT, POM, PC, PPS, PPA - valittu lämpötilakattoon, lujuuslattiaan tai kemikaalinkestävyysvaatimukseen. Seos on se, että hartsi lujituksen jälkeen, täyteaineet, iskunsuoja-aineet, palonestoaineet ja stabilointiaineet on sulasekoitettu siihen ja leikattu pelleteiksi, joilla on määritelty, toistettava ominaisuussarja. Kaksi toimittajaa voivat toimittaa "PA66-GF30" ja valmistaa osia, jotka käyttäytyvät eri tavalla, koska lajin nimi kuvaa koostumusta, ei morfologiaa: kuidun pituusjakauma, dispersion laatu ja lisäaineiden sijoitus jäävät kaikki nimen ulkopuolelle.
Tämä aukko on siellä, missä suurin osa ostoriskistä elää. Yhdiste on spesifikaatio, ja spesifikaatio on kirjoitettava ehdoilla, jotka ekstruuderi voi todella pitää.
| Komponentti | Tyypillinen lataus | Toiminto | Yleinen vika, jos se on määritetty väärin |
|---|---|---|---|
| Perushartsi (PA, PBT, POM, PC, PPS) | 50-90 % | Kuormapolku, lämpötilakatto, kemikaalinkestävyys | Väärä viskositeetti, heikko dispergoiva sekoitus |
| Lasikuitu | 10-50 % | Jäykkyys, virumisvastus, mittojen vakaus | Kuitujen hankaus, hauraat kulmat |
| Mineraalitäyteaine (talkki, wollastoniitti, kalsiumkarbonaatti) | 5-40 % | Vääntymisen hallinta, pinta, hinta | Agglomeraatit, pöly, syöttösillat |
| Iskunmuuntaja ja yhteensopivuus | 3-15 % | Mukavuus, faasiadheesio | Ylipehmennys, levy-out työkaluissa |
| Paloa hidastava järjestelmä | 5-25 % | UL 94 V-0 -kohteet, hehkulangan suorituskyky | Mekaaninen häviö, ruuvin korroosio |
| Stabilisaattorit, voiteluaineet, ydintämisaineet | 0,1-2 % | Prosessin vakaus ja käyttöikä | Syöttölaitteen ajautuminen erittäin alhaisilla nopeuksilla |
Tiheys on nopein sormenjälki siitä, mitä pussissa todella on. 30 % lasilla täytetty PA66 on lähellä 1,36 g/cm³, puhdas PA66 lähellä 1,14. Toimitusten välillä ajautuva luku tarkoittaa, että kuorma on ajautunut - tai uudelleen jauhamissuhde on.
Neljä formulointivipua ja mitä kukin maksaa
Lähes jokainen tekninen yhdistelmä on neljän vivun välinen neuvottelu. Siirrä yksi ja muut siirtyvät yleensä taaksepäin.
- Vahvistaminen. Lasikuitu 10-50 painoprosenttia nostaa moduulia ja virumisvastusta ja vetää venymää alas kovasti. Noin 40 %:n yläpuolella kuitujen katkeaminen seostuksen aikana tulee rajoittavaksi tekijäksi itse kuormituksen sijaan.
- Vaikutusten muokkaus ja yhteensopivuus. Kytkentäaineet ja elastomeeriset modifiointiaineet ostavat takaisin lovetun iskun- ja faasitarttuvuuden; ylikypsät, ne pehmentävät osaa ja voivat pinnoittaa työkaluja.
- Palonsuojaus. Halogeenittomat fosfori- tai metallihydroksidijärjestelmät tarvitsevat usein 15-25 % kuormituksen, mikä maksaa mekaanista suorituskykyä ja voi hyökätä suojaamattomiin ruuvikomponentteihin. Alan kulkusuunta on kohti reaktiivista, molekyylisitoutunutta palonestokemiaa passiivisten lisäaineiden sijaan.
- Stabilointi ja voitelu. Alle 2 % formulaatiosta ja yleisin ajautumisen lähde, koska näillä nopeuksilla muutaman gramman syöttövirheestä tulee formulointivirhe.
Kaksi painetta muokkaa näitä kompromisseja. Kierrätetty ja biopohjainen raaka-aine saapuu vaihtelevalla sulavirtauksella ja kontaminaatiolla, joten seostusikkunan on oltava spesifikaatiota leveämpi. Samaan aikaan sähkösovellukset - korkeajänniteliittimet, virtakiskot, akkukotelot - nostavat seurantaindeksiä ja liekkiarvoja ylöspäin, kun seinäosat ohenevat.
Dispersio, ei lataaminen, päättää, toimiiko yhdiste
Sekoitus suorittaa kaksi eri sekoitustyötä. Hajauttava sekoitus levittää hiukkaset tasaisesti sulatteen läpi; dispersiivinen sekoitus hajottaa agglomeraatit erilleen ja kastelee yksittäisiä kuituja tai täyteainehiutaleita. Ruuvi, joka on hyvä yhdessä, ei ole automaattisesti hyvä toisessa, minkä vuoksi ruuvin konfiguraatio - ei pelkästään halkaisija - on todellinen spesifikaatio.
Dispersiivinen sekoitus vaatii jännitystä, ja jännitys tulee vääntömomentista. Suuren vääntömomentin kaksoisruuviekstruuderit osta prosessikorkeus: sama suorituskyky pienemmällä ruuvin nopeudella tai kovempi dispersioalue ilman sulan ylikuumenemista. KUNWEI rakentaa seostusvalikoimansa väitetyn ominaisvääntömomentin ympärille, joka on jopa 14 Nm/cm³ ruuvin halkaisijalla 8–177 mm, mikä kattaa laboratoriokokeet ja suuren volyymin tuotannon yhdellä alustalla.
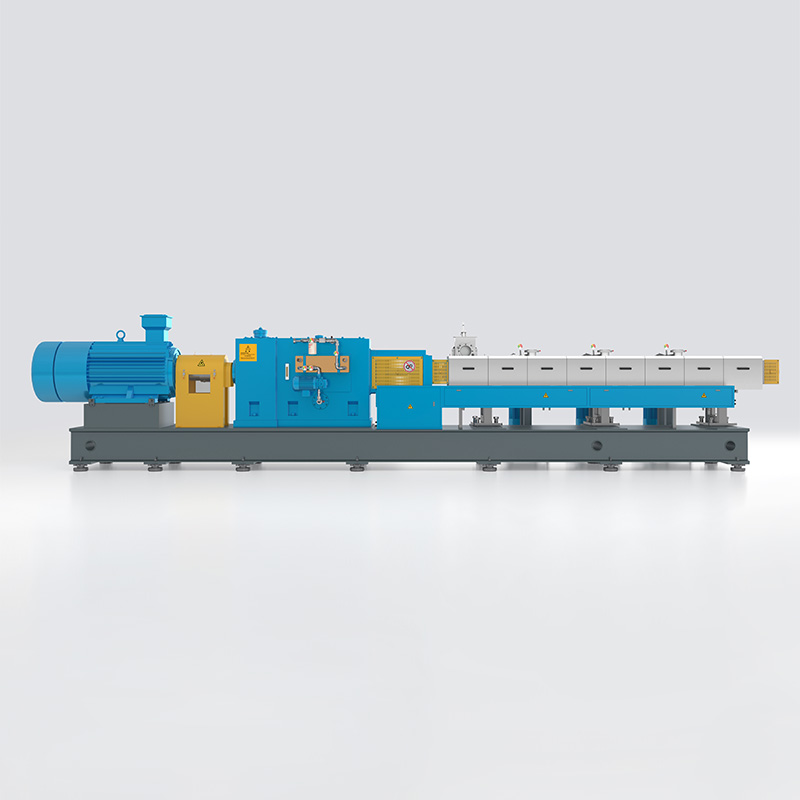 KTS High Performance Twin-Screw Extruder -sarja Suuren vääntömomentin kaksoisruuvisekoitusalusta, joka ulottuu laboratoriosta suurivolyymiisiin malleihin, olennainen dispergoivaan sekoittamiseen täytetyissä PP-seoksissa. Näytä tuote →
Ruokintatarkkuus määrittää todellisen toleranssialueen
40 % talkilla täytetty PP-seos tarvitsee 400 kg täyteainetta tonnia kohden. Puolen prosentin virhe kyseisessä virrassa on 2 kg per tonni valmis pellettiä - riittää siirtämään tiheyden, vääntymisen ja moduulin asiakkaan saapuvan tarkastuksen ulkopuolelle.
Gravimetriset painonpudotuksen syöttölaitteet pitävät virheen kurissa punnitsemalla koko suppilon ja sen sisällön; tilavuusyksiköt ajautuvat irtotiheyden kanssa. Kun täyteaineet ovat kevyitä ja pörröisiä, sivusyöttö alipaineavustimella nostaa bulkkitiheyttä tuloaukossa ja lakkaa muodostamasta siltoja ennen kuin materiaali saavuttaa ruuvin.
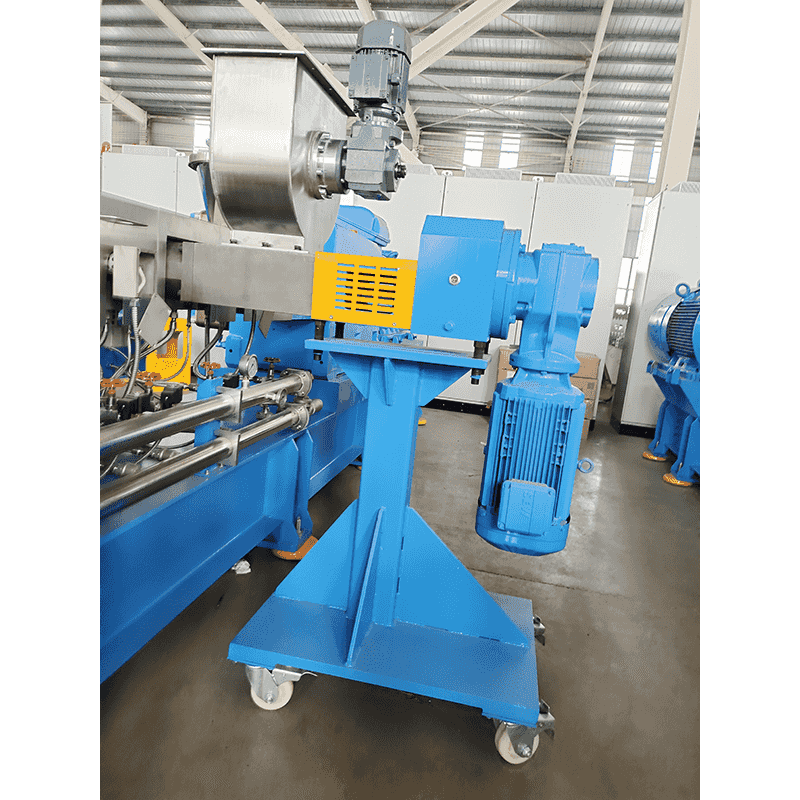 Ruuviekstruuderin sivusyöttö jauheelle ja kuidulle Jauheen, lyhyiden kuitujen tai esiseoksen pakkosyöttö sivulta, alipaineavustuksen avulla bulkkitiheyden ja syöttötehokkuuden parantamiseksi sekoituslinjoissa. Näytä tuote →
Käytännön tarkistus: kysy syöttölaitteen toistettavuutta grammoina tunnissa tavoitenopeudellasi, ei prosentteina täydestä asteikosta. Kysy sitten, kuinka monta sivusyöttöporttia tynnyrissä on ja voidaanko myöhempiä piipun osia jakaa uudelleen seuraavan koostumuksen saapuessa.
Leikkaus, jäähdytys ja kuivaus: mistä rahat vuotavat
Pelletoinnissa hyvästä yhdisteestä tulee hyvä tuote tai hienojakoinen lähetys. Säikeen pelletointi vesihauteessa sopii lasitäytteisille lajeille, joissa kuidun pituuden säilyminen on tärkeää ja säie pysyy pyöreänä; Vedenalainen pelletointi kestää korkean suorituskyvyn ja pehmeät tai tahmeat sulat, ja suljettu vesikierto pitää pölyn poissa kasviilmasta. Vesirengas kuumapintaleikkaus sijaitsee näiden kahden välissä ja on yleinen täytetyissä polyolefiineissa.
Kaksi numeroa on tärkeämpää kuin koneen tyyppi: alle 1 mm:n hienojakoisuus ja pussin kosteus. Lasikuituyhdisteet irrottavat hienojakoisia hiukkasia leikkurissa ja sen jälkeen jokaisessa pneumaattisessa siirrossa, ja nämä hienoainekset ovat kuitupitoisia, joten ne poistava seula poistaa myös osan koostumuksesta. Kuivaus on määritettävä hartsia vastaan - PA ja PBT tarvitsevat paljon enemmän kuin PE tai PP - ja kosteustavoite kuuluu ostotilaukseen, ei käyttäjän muistiin.
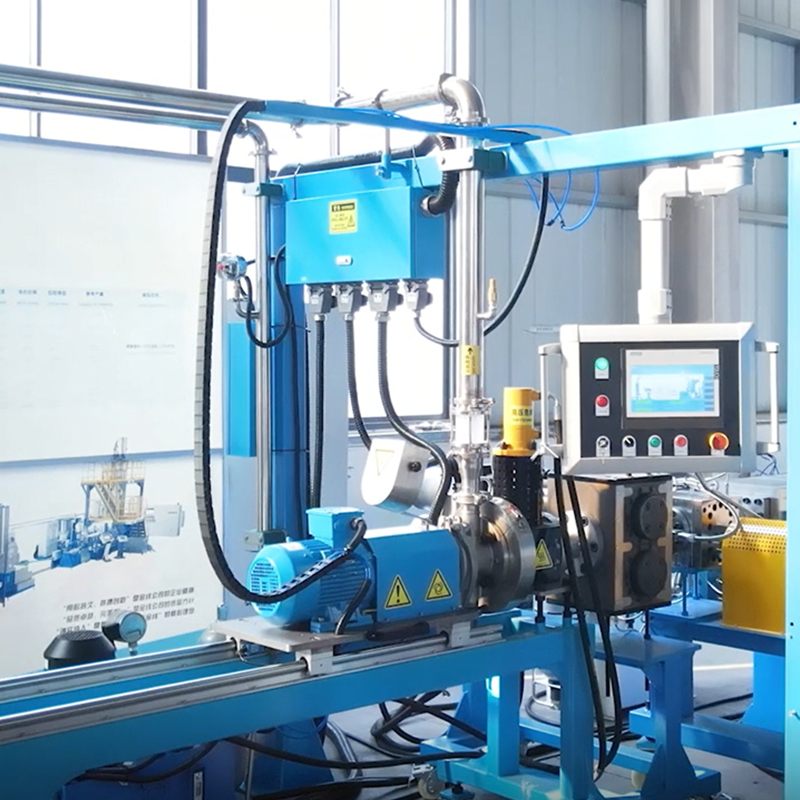 Vedenalainen pelletointijärjestelmä suulakepuristetuille yhdisteille Suljettu vedenalainen muottipelletointi muuntaa sulan yhdisteen rakeiksi ja auttaa rajoittamaan pölyä kierrättävällä jäähdytysvedellä ekstruusiota varten. Näytä tuote →
Laatuportit, jotka kannattaa kirjoittaa ostotilaukseen
Vakiotestimenetelmät poistavat useimmat argumentit ennen kuin ne alkavat. Toimiva porttisarja teknisille yhdisteille näyttää tältä:
- Vetoominaisuudet standardin ISO 527-2 tai ASTM D638 mukaan, testausnopeus on ilmoitettu - täytetyt ja täyttämättömät lajikkeet eroavat toisistaan.
- Taivutuskerroin ISO 178; Charpy- tai Izod-isku ISO 179-1:n tai ISO 180:n mukaan, lovettu ja lovettu, ilmoitetussa lämpötilassa.
- Sulan massavirtausnopeus ISO 1133:een ilmoitetussa lämpötilassa ja kuormituksessa; tiheys ISO 1183.
- Syttyvyys UL 94:n tai IEC 60695-11-10:n mukaan näytteen paksuuden mukaan; vertaileva seurantaindeksi IEC 60112:n mukaan sähkölaitteille.
- Karl Fischerin kosteus toimituksen yhteydessä tai kuivaushäviö sekä pellettikoon jakauma ja hienoraja.
Vikoja jahtaa nopeammin, kun oireet yhdistetään sen aiheuttaneeseen vaiheeseen.
| Oire | Todennäköisin vaihe | Ensimmäinen asia tarkistaa |
|---|---|---|
| Mustat täplät | Sula, viipymäaika | Kuolleita kohtia ruuveissa, tynnyrin kuluminen, värinvaihto |
| Kuplat tai tyhjiöt | Haihtuminen, kosteus | Tyhjiötaso, tuuletustila, esikuivaus |
| Liialliset sakot | Leikkaus, siirto | Terän kuluminen, veden lämpötila, ilman nopeus |
| Kuiturikas pinta, hauraat kulmat | Dispersio, kuidun hankaus | Ruuvikokoonpano, sivusyöttölaitteen asento, suutinpaine |
| Mitat ajelehtivat erien välillä | Ruokinta, jauhamissuhde | Syöttölaitteen kalibrointi, neitseellisen jauhamisen tasapaino |
Viisi kysymystä ennen hintojen vertailua
- Minkä vääntömomentin ja vapaan tilavuuden lainattu kone tuottaa minun läpimenotehollani? Vääntömomenttiluku ilman halkaisijaa ja tilavuuslukua on markkinointia.
- Kuinka monta syöttöpistettä ja mitkä voidaan syöttää sivuttain? Suuret täyte- ja lasikuormat menevät alavirtaan, eivät kurkkuun.
- Kuinka monta haihdutusvaihetta ja onko suulakkeen edessä tyhjiöportti? Haihtuvat aineet poistuvat eri kohdissa hartsista riippuen.
- Mikä pelletointireitti ja mitä vaihto maksaa? Strand- ja vedenalaisilla linjoilla on hyvin erilaiset seisonta-aikaprofiilit nopeuksilla 5 t/h ja 500 kg/h.
- Mikä on jälkiasennuspolku? Tynnyrit, ruuvielementit ja sivusyöttölaitteet tulisi konfiguroida uudelleen seuraavaa koostumusta varten, ei vain tätä.
Nykyiset linjat vastaavat usein näihin kysymyksiin eri tavalla. Jälkiasennus, esim tekninen muovipelletointi tuotantolinja päivitys, voi lisätä vääntömomenttia ja sivusyöttöä murto-osalla uuden koneen kustannuksista - edellyttäen, että vaihteiston ja piipun rei'issä on edelleen marginaalia.


