

 FIN
Seiso yksi vuoro käsiruokintapisteellä ja kuvio toistuu: kuljettaja kauhaa pussista lisäainetta, vaaka ylittää, osa kaavitaan takaisin ja ennätys on edelleen 25,0 kg. Kahdeksassa ainesosassa ja kolmessa vuorossa näistä pienistä korjauksista tulee mitattavissa oleva vaihtelu jokaisessa erässä. Automaattinen ainesosien punnitus ja annostelu korvaa tämän ihmisestä riippuvaisen silmukan punnituskennoilla, ruuvityyppisillä syöttölaitteilla ja ohjelmoitavalla ohjauksella, joka lukitsee jokaisen komponentin toistettavaan kohteeseen. Tässä artikkelissa kerrotaan, miten punnitus ja annostelu automatisoidaan kaksoisruuvisekoituslinjalla: punnitusperiaatteet, laitearkkitehtuuri, valintakriteerit ja toteutusvaiheet, joilla vältetään kalliit virheet.
Miksi automatisoida punnitus ja annostelu yhdistelmälinjalla
Liiketoiminta alkaa toistettavuudesta. Laihtuva syöttölaite mittaa oman painonpudotuksensa ajan myötä ja korjaa ruuvin nopeutta reaaliajassa, joten irtotiheyden muutos ei enää muuta toimitettua massaa. Manuaalinen punnitus riippuu sen sijaan käyttäjän tekniikasta, vaa'an asettumisajasta ja kauhausmenetelmästä – kaikki satunnaisten virheiden lähteet.
Mitä automaatio käytännössä muuttaa
- Ajan mittaan voimassa oleva tarkkuus: gravimetrinen annostelu pitää poikkeaman tyypillisesti ±0,25–0,5 %:n sisällä asetuspisteestä, kun taas manuaalinen eräpunnitus vaihtelee yleensä ±2–3 %.
- Digitaalinen reseptien hallinta: tavoitepainot, toleranssit ja syöttösekvenssit tallennetaan ohjaimeen; jokainen erä kirjataan jäljitettävyyttä ja laatutarkastuksia varten.
- Puhtaampi ja turvallisempi toiminta: käyttäjät työskentelevät poissa pölystä ja toistuvista nostoista; suljettu siirto vähentää roiskeita, saastumista ja materiaalihävikkiä.
- Nopeampi vaihto: reseptien vaihtaminen on käyttöliittymän parametrien muutos, ei muistiinpanojen ja arvailujen uudelleenmittaus.
Sama periaate pätee perusseoksen, teknisten muovien, korkeatäyttöjärjestelmien ja biohajoavien muunnelmien kohdalla: vain mitattu voidaan pitää vakiona.
Volumetrinen tai gravimetrinen: Päätä punnitusperiaate ensin
Ensimmäinen päätös ei ole se, mikä syöttölaitemalli, vaan mikä punnitusperiaate. Volumetrinen syöttölaite annostelee tilavuuden mukaan: ruuvin nopeus määrittää tehon, joten jos irtotiheys muuttuu - kosteuden, erottelun tai täyttöpakkauksen vuoksi - myös toimitettu massa siirtyy. Gravimetrinen syöttölaite annostelee massan mukaan: punnituskennot mittaavat jatkuvasti painoa ja säädin säätää nopeutta pitääkseen massavirran vakiona. Kriittisten tai kalliiden ainesosien ja useimpien jatkuvien suulakepuristusprosessien osalta vertailuteknologiana on gravimetrinen painohäviön hallinta. Voit lukea lisää aiheesta ohjausperiaate painonpudotuksen takana yksityiskohtaisessa selityksessämme.
Painonlisäys on saman idean erämuoto: materiaalia syötetään astiaan, kunnes asteikko saavuttaa kohteen, ja sitten puretaan. Se sopii eräsekoitukseen, vähäisiin lisäaineisiin ja esisekoitusresepteihin, jotka tarvitsevat kiinteän painon sykliä kohden. Käytännön sääntö: jatkuva suulakepuristus ja kriittinen annostus tulisi käyttää painonpudotusta; erillisissä eräresepteissä voidaan käyttää painonnousua; ei-kriittisiä materiaaleja, joiden irtotiheys on vakaa, voidaan annostella tilavuudellisesti pienemmillä kustannuksilla.
| Syöttölaitteen tyyppi | Punnitusperiaate | Tyypillinen tarkkuus | Soveltuu parhaiten | Varo |
|---|---|---|---|---|
| Laihdutussyöttölaite | Gravimetrinen, jatkuva | ±0,25–0,5 % asetuspisteestä | Jauheet, pelletit ja pieniannoksiset lisäaineet ekstruusiolinjoille | Täyttöjakso häiritsee hetkellisesti mittausta |
| Automaattinen painonsyöttölaite | Gravimetrinen, erä (painonnousu) | ±0,5–1 % tavoitteesta | Erilliset eräreseptit, pienet ainesosat | Jaksoaika erää kohti |
| Volumetrinen ruuvisyöttölaite | Volumetrinen | ±1–2 % asetuspisteestä | Vakaat irtotiheysmateriaalit, karkeat pelletit | Tiheysryömintä muuttaa toimitettua massaa |
| Kartiomainen (kartiomainen) syöttölaite | Volumetrinen, can be gravimetric | Riippuu kokoonpanosta | Pieniannoksiset lisäaineet ja runsaasti täyteaineita sisältävät järjestelmät | Kartion geometrian on vastattava jauheen virtausta |
Vertaa kahta ohjaustapaa yhdellä silmäyksellä
Alla olevassa tutkakaaviossa verrataan volumetristä ja gravimetristä annostusta viiden tärkeimmän kriteerin välillä seostuslinjalla. Gravimetrinen ohjaus voittaa tarkkuuden ja jatkuvan prosessin sopivuuden suuremman alkuinvestoinnin kustannuksella; äänenvoimakkuuden säätö pysyy houkuttelevana, kun toleransseja lievennetään.
Miten todellinen tarkkuus verrattuna
Tarkkuusluvut viittaavat enimmäispoikkeamaan asetuspisteestä vakaissa olosuhteissa. Manuaalisen harjoittelun ja gravimetrisen ohjauksen välinen kuilu on se mistä automaation tuotto tulee.
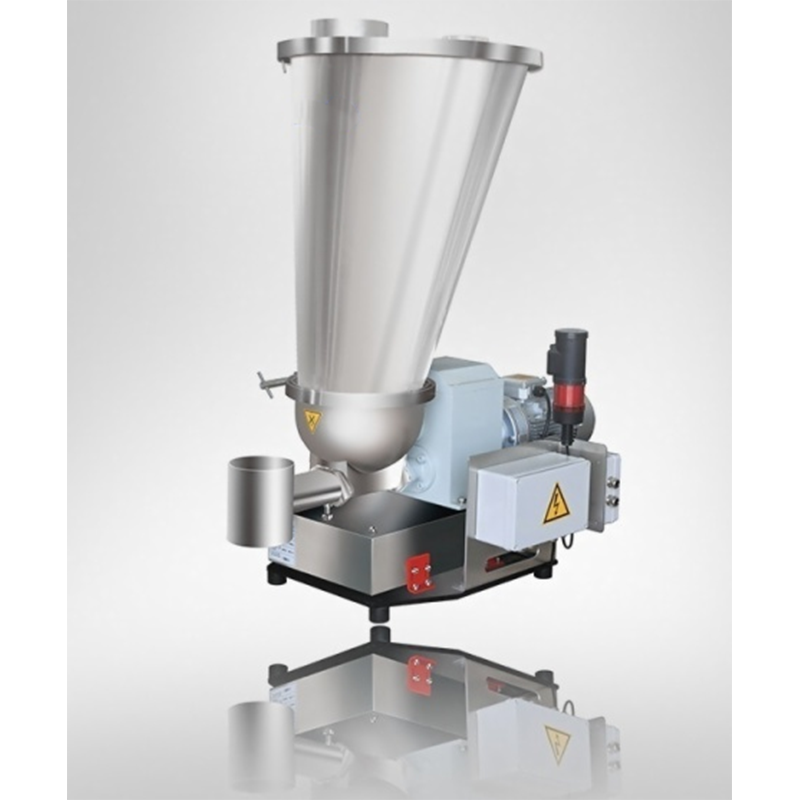 Gravimetrinen painonpudotuksen syöttölaite integroidulla ohjauksella Tämä ratkaisu yhdistää varastoinnin, punnituksen, kuljetuksen ja suljetun kierron annostelun jatkuville sekoituslinjoille. Se sopii käyttäjille, jotka etsivät tarkkaa gravimetristä ohjausta ja automaatiota asetuspisteen poikkeamien vähentämiseksi. Näytä tuote →
Ekstruusiolinjan automaattisen annostelujärjestelmän anatomia
Automaattinen annosteluasema on neljän toiminnon ketju: varastointi ja tyhjennys, punnitus, kuljetus prosessiin ja valvonta. Alla olevassa kaaviossa esitetään tyypillinen kokoonpano kaksoisruuvisekoituslinjassa – painonpudotussyöttölaite, jossa on suppilo ja punnituskennot, jotka syöttävät tynnyriä, sivusyöttölaite runsaasti täytettävälle jauheelle ja keskusohjauskaappi, joka ohjaa reseptejä ja suljetun silmukan annostelua.
Materiaali poistuu suppilosta ja kulkee syöttöruuvin läpi; kuormituskennomoduuli raportoi painonpudotuksen ohjaimelle; ohjain säätää ruuvin nopeutta jatkuvasti; ja jokainen annostustapahtuma kirjataan eränumeroon. Sama arkkitehtuuri skaalautuu yhdestä syöttölaitteesta täyteen sekoituslinjaan, jossa on vähintään kymmenen ainesosaa.
Vaikutus prosessin vakauteen näkyy nopeasti erätiedoissa. Alla olevassa havainnollistavassa trendissä manuaalinen asema vaeltelee käyttäjien ja materiaaliominaisuuksien muuttuessa, kun taas automatisoitu linja pitää kapeaa kaistaa tavoitepainon ympärillä.
Erätyyppisissä esisekoitus- tai punnitus- ja pudotusoperaatioissa automaattinen painonsyöttölaite suorittaa painonlisäyksen vastaanottoastiaan. Koska tavoitepaino syötetään käyttöliittymästä, reseptimuutokset vievät sekunteja ja järjestelmä ilmoittaa automaattisesti kaikista toleransseista poikkeavista annokseista.
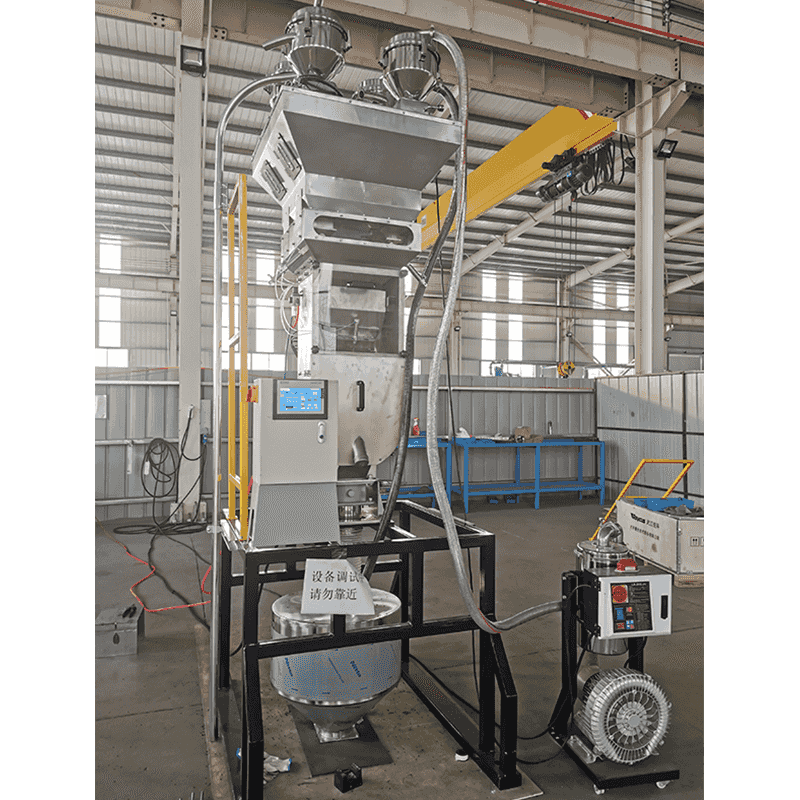 Automaattinen painonnousu- ja sekoitusjärjestelmä Tämä järjestelmä on suunniteltu erän esisekoitukseen tai punnitus- ja pudotustoimintoihin, ja se mittaa automaattisesti jokaisen ainesosan sekoittimeen. Se yksinkertaistaa reseptien vaihtamista käyttöliittymän kautta ja merkitsee toleranssin ulkopuolella olevat annokset tasaisen tuotteen laadun takaamiseksi. Näytä tuote →
Valintakriteerit ja yleiset hankintavirheet
Syöttölaitteen valinta määräytyy jauheen, ei esitteen mukaan. Tarkistuslista, joka kattaa materiaalin käyttäytymisen ja prosessirajapinnan, estää useimmat epäonnistuneet asennukset.
- Materiaalin ominaisuudet: irtotiheys ja sen vaihtelevuus, hiukkaskoko, juoksevuus, kosteus- ja lämpötilarajat.
- Tarkkuus requirement: määritä toleranssi tuotespesifikaatiosta ja määritä syöttölaitteen tarkkuus samoissa yksiköissä.
- Syöttönopeusalue: pienin vakaa syöttönopeus on yleensä tärkeämpi kuin maksimi; 10:1 turndown on yleinen tavoite.
- Täyttöstrategia: tyhjiö, ruuvi tai manuaalinen täyttö on suunniteltava siten, että täyttöaika on lyhyt suhteessa suppilon työtilavuuteen.
- Puhdistus ja vaihto: toistuvissa väri- tai materiaalimuutoksissa purkamisaika ja kosketuspinnat määräävät käyttökapasiteetin.
- Ohjausliittymä: syöttölaitteen tulee vaihtaa asetusarvot, todellinen määrä, täyttötila ja hälytykset ekstruuderin PLC:n kanssa ilman mukautettua protokollatyötä.
Missä asennukset menevät pieleen: yleisimpiä vikoja ovat tilavuussäädön valinta materiaalille, jonka tiheys vaihtelee, punnituskennojen asentaminen, joissa suulakepuristimen tärinä tulee punnitusmoduuliin, ja täyttödynamiikan huomioimatta jättäminen – syöttölaite on vain yhtä tarkka kuin sen täyttöjakso.
Olemassa olevan linjan jälkiasennus on yleensä mahdollista: syöttölaitteet, punnituskennot ja ohjauskaappi voidaan lisätä ilman suulakepuristimen vaihtamista. Meidän jälkiasennus- ja päivitysprojektit kattavat järjestelmällisesti tällaiset tapaukset teknisistä muoveista korkeatäyttöisiin masterbatch-linjoihin.
Seoksille, joissa on 40–80 % täyteainetta – kalsiumkarbonaattia, talkkia, palonestoaineita tai nokimustaa – suositaan alavirran puoleista syöttöä pääsuppilon lisäyksen sijaan. Sivusyöttölaite käyttää kartiomaista ruuvia, usein negatiivisen paineen avustuksella, työntämään alhaisen irtotiheyden omaavia jauheita osittain sulaan polymeeriin, mikä parantaa dispersiota ja vähentää ylävirran ruuviosien kulumista.
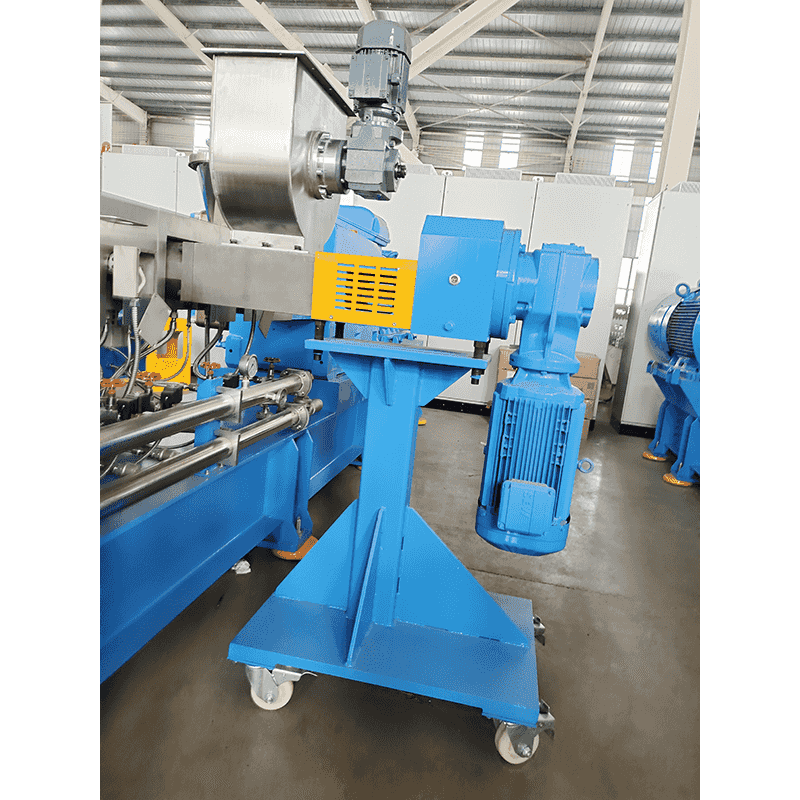 Sivusyöttölaite korkean täytön ja jauheen käsittelyyn Pakkosyöttöinen sivusyöttölaite, joka käsittelee jauheita, lyhyitä kuituja tai esisekoitemateriaaleja. Se voi käyttää alipainepumppausta bulkkitiheyden lisäämiseen, mikä parantaa tehokkuutta syötettäessä korkeatäyttöisiä yhdisteitä alavirtaan kaksoisruuvilinjoilla. Näytä tuote →
Käytännön toteutuspolku
Automatisoinnin ei tarvitse olla kertaluonteinen uudelleenrakentaminen. Vaiheittainen polku vähentää riskejä ja antaa käyttäjille mahdollisuuden rakentaa luottamusta uusilla ohjaimilla.
- Kuvaile jokaista materiaalia. Mittaa irtotiheys ja sen vaihtelu, hiukkaskoko, juoksevuus, kosteus- ja lämpötilarajat. Jauhekäyttäytyminen määrää syöttölaitteen tyypin, ruuvin geometrian ja suppilon rakenteen.
- Määritä kunkin ainesosan tarkkuustavoite. Johda se tuotespesifikaatiosta, älä myyjämarkkinoinnista. Masterbatch-värijärjestelmä tarvitsee tiukemman toleranssin kuin edullinen täyteaine.
- Valitse punnitusperiaate ja syöttölaite komponenttikohtaisesti. Painonpudotus jatkuvaa kriittistä annostusta varten, painonnousu erälisäyksiin, sivusyöttölaite alavirtaan.
- Suunnittele ohjausintegraatio. Varaa PLC-tulot ja -lähdöt, reseptien tallennus, hälytys- ja lukituslogiikka suulakepuristimen nopeudella sekä tiedonkeruu eräraportteja varten.
- Asenna, kalibroi ja validoi. Suorita staattinen painon tarkistus ja sitten dynaaminen testi minimi- ja enimmäissyöttönopeuksilla. Oikein viritetyn painonpudotusjärjestelmän pitäisi säilyttää nimellistarkkuutensa 10:1-äänenlaskussa.
- Säädä täyttö- ja käynnistyskäyttäytymistä. Täyttömäärä, vaimennus ja nopeuden palautuminen määrittävät kaikki sen, saavutetaanko tarkkuus tuotannossa – ei vain vastaanottotestissä.
Validointi paljastaa yleensä kaksi yllätystä: saapuvan materiaalin todellisen bulkkitiheyden vaihtelun ja punnitusmoduulin ympärillä tarvittavan mekaanisen jäykkyyden. Budjetointiaika molemmille alussa välttää yleisimmät käyttöönottoviiveet.
Usein kysytyt kysymykset
Laihtuva syöttölaite istuu punnituskennoissa ja mittaa jatkuvasti suppilon ja materiaalin painoa. Säädin vertaa mitattua painonpudotusta ajan kuluessa tavoitesyöttönopeuteen ja säätää ruuvin nopeutta reaaliajassa, mikä takaa gravimetrisen tarkkuuden myös irtotiheyden muuttuessa.
Volumetrinen dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Painonpudotusruokinnassa tyypillinen tarkkuus on ±0,25–0,5 % asetusarvosta vakaissa olosuhteissa. Automaattiset painonlisäysjärjestelmät pitävät yleensä ±0,5–1 % tavoitteesta. Manuaalinen bulkkipunnitus osuu yleensä ±2–3 %:n alueelle riippuen vaa'an resoluutiosta ja käyttäjän tekniikasta.
Kyllä. Useimmat kaksoisruuvilinjat voidaan asentaa jälkikäteen ilman ekstruuderin vaihtamista. Projektiin tyypillisesti lisätään syöttölaitteita, punnituskennoja ja ohjauskaappi, kartoitetaan ohjauslogiikka, otetaan käyttöön HMI-reseptien hallinta ja validoidaan uusi annostelutarkkuus ennen sarjatuotannon alkamista.
40–80 % täyteaineen täyttöasteella kaiken jauheen lisääminen pääsuppiloon aiheuttaa huonon leviämisen ja ruuvin runsaan kulumisen. Sivusyöttö syöttää täyteaineen myötävirtaan osittain sulaan polymeeriin, lisää jauheen bulkkitiheyttä alipaineen vaikutuksesta ja parantaa kostutusta ja läpimenoa.
Se poistaa kolme virhelähdettä: operaattoritekniikan, asteikon lukuviiveet ja tiheysryömintä. Reseptit ja hälytykset ovat toistettavissa, jokainen erä kirjataan ja syöttölaite korjaa itseään jatkuvasti – joten pelletit saavuttavat saman tavoitteen erästä toiseen.


