

 FIN
PP-levylinja, joka tuottaa 1,5 mm arkkia nopeudella 350 kg/h, kulkee hyvin aamulla, sitten paksuus poikkeaa 0,2 mm seulapaketin vaihdon jälkeen. Kuljettaja kurkottaa nosto-ohjaukseen, mutta todellinen syy on yleensä suuttimen lämpötilan menetys vakauden ekstruuderin vastapaineen muuttuessa. PP- ja PE-levyjen suulakepuristuksessa laatu riippuu koko linjasta – suulakepuristimesta, suulakkeesta, rullapinosta, jäähdytyskuljettimesta ja leikkurista – jotka toimivat yhtenä järjestelmänä. Näiden vuorovaikutusten ymmärtäminen auttaa tiimiä löytämään vikoja nopeasti ja pitämään laudan suvaitsevaisena.
Mikä on PP PE -levyn ekstruusiolinja?
PP PE -levyjen suulakepuristuslinja on jatkuva tuotantojärjestelmä, joka sulattaa polypropeeni- tai polyeteenipellettejä ja muotoilee ne tasaiseksi levyksi tai kartongiksi. Tyypillinen viimeistelypaksuus on 0,3–30 mm ja levyn leveys on yleensä 1 000–2 500 mm litteän muotin ja kiillotusrullan leveydestä riippuen.
Prosessi etenee kuudessa vaiheessa, ja jokainen vaihe on sovitettava seuraavaan tai vikoja ilmenee.
- Ruokinta — pelletit ja lisäaineet annostellaan suppiloon; gravimetriset syöttölaitteet stabiloivat tuotantoa, kun koostumus muuttuu.
- Sulatus ja kuljetus — ruuvi sulattaa polymeerin ja muodostaa vakaan paineen; riittämätön vääntömomentti näkyy tärinänä.
- Suodatus ja kuolee — seulavaihtaja poistaa geelit ja epäpuhtaudet, ja litteä suulake levittää sulatteen tasaisesti koko leveydelle.
- Kiillotus — kolmirullainen pino painaa sulatteen kohdemittariin ja säätelee pinnan kiiltoa.
- Jäähdytys — telat tai jäähdytyspedit poistavat lämpöä asteittain vääntymisen ja jäännösjännityksen välttämiseksi.
- Veto ja leikkaus — vedin pitää jännityksen vakiona; leikkuri, saha tai kelauskone tekee lopullisen pituuden.
Alla oleva kaavio esittää tyypillistä yksiruuvipohjaista linjaa. Formulaatioille, jotka tarvitsevat intensiivistä sekoittamista – täytetty PP, värillinen perusseos tai kierrätetty sisältö – yhdessä pyörivät kaksoisruuviekstruuderit ovat usein edullisia sulatusyksikkönä niiden suuremman dispergoivan sekoituskapasiteetin vuoksi.
Keskeiset komponentit, jotka määräävät levyn laadun
Ekstruuderi, muotti ja kiillotustelapino muodostavat kartonkilinjan laatukolmion. Jos jokin on alimittainen tai epäsopiva, taulu näyttää sen välittömästi. Taulukossa luetellaan pääkomponentit ja tyypilliset viat, joita ne aiheuttavat, kun yhteensopivuus on väärä.
| Komponentti | Päätoiminto | Tyypillinen vika, jos se ei täsmää |
|---|---|---|
| Ekstruuderi | Sulata polymeeriä, tuottaa tasaisen sulatteen | Lähtöjäljennys, sulan lämpötilan vaihtelu |
| Näytön vaihtaja | Poistaa geelit ja epäpuhtaudet | Mustat täplät, kuoppiviivat |
| Litteä kuoppa | Jakaa sulatteen leveydelle | Paksut tai ohuet reunat, epätasainen mitta |
| Kiillotus stack | Asettaa paksuuden ja pinnan viimeistelyn | Aaltoileva pinta, kiiltoeroja |
| Jäähdytys section | Poistaa lämpöä aiheuttamatta stressiä | Curling, tasaisuuden menetys |
| Nosto ja leikkuri | Säilyttää jännityksen, leikkaa pituuteen | Pituusvaihtelu, pinta naarmuuntunut |
Ruuvin vääntömomentti on aluksella ostetuin erittely. Linja, joka käyttää pehmeitä pellettejä 5 Nm/cm³:lla, voi jumiutua, kun sama ruuvi kohtaa 30 % kierrätettyä hiutale- tai kalsiumkarbonaattitäyteainetta. Tuottajien, jotka aikovat muuttaa koostumusta myöhemmin, tulisi ostaa suuremman vääntömomentin kone alusta alkaen.
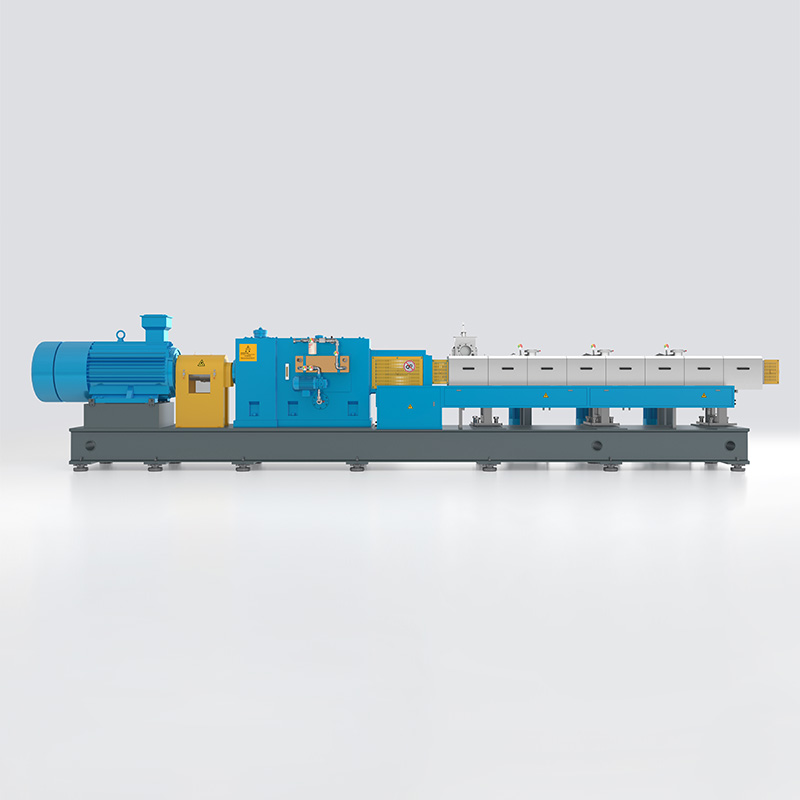 Tehokas KTS-kaksoisruuviekstruuderi modifioiduille teknisille muoveille KTS-sarjan vääntömomentti on 14 Nm/cm³, joten se sopii korkeaviskoosisille ja modifioiduille teknisille muoveille. Jos linjasi voi käsitellä kierrätettyjä hiutale- tai mineraalitäyteaineita, tämä suurempi vääntömomentti auttaa ylläpitämään läpimenoa ja välttämään pysähtymistä. Näytä tuote →
Prosessilämpötilat, jotka määräävät arkin laadun
PP ja PE ovat puolikiteisiä. Tynnyrin on lämmitettävä polymeeri selvästi sen sulamispisteen yläpuolelle, kun taas muotin ja telan lämpötilat säätelevät pinnan viimeistelyä ja lopullista kiteisyyttä. Oikeat vyöhykeasetukset ovat nopein tapa leikata romua.
| Alue | PP asetusarvo | HDPE asetusarvo |
|---|---|---|
| Syöttöalue | 50-80 °C | 50-70 °C |
| Tynnyrivyöhyke 1 | 180-200 °C | 170-190 °C |
| Tynnyrialueet 2-4 | 200-230 °C | 190-220 °C |
| Adapteri ja sulatepumppu | 210-230 °C | 200-220 °C |
| Litteä kuoppa | 200-230 °C | 190-220 °C |
| Rullapino | 60-100 °C | 60-90 °C |
Kahden polymeeriperheen sulamislämpötilaikkunoita verrataan alla.
Käytännön sääntö: jos levyn pinta muuttuu mattaksi tai karheaksi, tarkista ensin muotin lämpötila. 20°C pudotus muotin huulessa voi aiheuttaa saman vian kuin kulunut rulla. Pidä lämpötilalokia tuotekohtaisesti ja vertaa sitä aikaisempiin hyviin ajoihin.
Tulostusnopeudet ja linjan koko
Tuotanto määrää, kuinka monta neliömetriä kartonkia linja pystyy tuottamaan tunnissa, ja se on ostajien ensimmäinen vertailukohta. Kaavio näyttää tyypilliset tehoalueet suulakepuristusluokan PP-levyille yksiruuvisilla linjoilla, joilla on eri halkaisijat.
Mitoitus on tasapaino ruuvin tehon, muotin leveyden ja rullan leveyden välillä. 120 mm:n ekstruuderi nopeudella 400–600 kg/h voi täyttää 1 200 mm:n muotin 2 mm:n levyllä; sama suorituskyky 2 500 mm:n suuttimella tuottaa ohuemman levyn, ellei ruuvin nopeutta ja suutinväliä säädetä. Koko aina kohdetuoteluettelostasi, ei enimmäisruuvitehon mukaan.
Suuren kapasiteetin saavuttamiseksi suuritilavuuksinen ekstruuderi, jossa on syvemmät paineet, pitää tuotannon korkeana pienemmällä ruuvin nopeudella, mikä alentaa sulamislämpötilaa ja energiakustannuksia tonnia kohden.
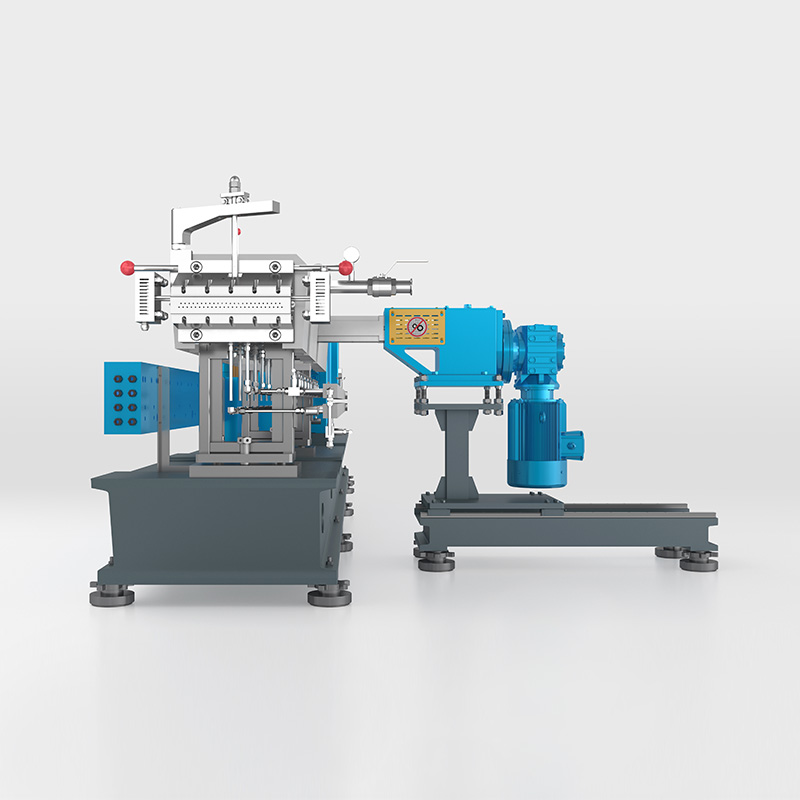 KTD suuren volyymin ekstruuderi, jossa on syvät ruuvit korkeatäyttösovelluksiin KTD-sarjassa on 11 Nm/cm³:n vääntömomentti ja suuri urasyvyys, mikä on suunniteltu erittäin täyteläisille, reaktiivisille ja lämpöherkille materiaaleille. Se sopii suurikapasiteettisille linjoille, joissa alhaisempi ruuvin nopeus ja syvemmät nousut voivat alentaa sulatuslämpötilaa ja energiakustannuksia. Näytä tuote →
PP vs PE: Miten materiaalien käyttäytyminen muuttaa asetuksia
PP:n tai PE:n valitseminen muuttaa koneen asetuksia enemmän kuin useimmat ostajat odottavat. Tutkakaavio esittää yhteenvedon kiinteistöjen tasapainosta, joka ohjaa levyjen suunnittelua ja prosessipäätöksiä.
Kolmella erolla on eniten merkitystä lattialla. HDPE sulaa 10–20 °C alempi kuin PP, joten tynnyrin lämpötila laskee. PE kutistuu enemmän jäähtyessään, joten rullapinon ja jäähdytysosan on säädettävä tasaisuutta sen sijaan, että arkkia vain kiristettäisiin. PP antaa jäykemmälle levylle; PE antaa paremman iskunkestävyyden ja kemiallisen kestävyyden matalissa lämpötiloissa.
| Omaisuus | PP | HDPE | Vaikutus linjaan |
|---|---|---|---|
| Tiheys (g/cm³) | 0,90–0,91 | 0,94–0,96 | Suurempi levypaino neliömetriä kohti PE:lle |
| Sulamisalue | 160-170 °C | 130-140 °C | Alemmat tynnyrin asetusarvot HDPE:lle |
| Jäykkyys | Korkeampi | Kohtalainen | PP mahdollistaa alasmittauksen samalla jäykkyydellä |
| Kutistuminen jäähtyessä | 1,0–2,5 % | 2,0–4,0 % | HDPE tarvitsee kontrolloidumpaa jäähdytystä pysyäkseen tasaisena |
| Pinnan kiilto | Hyvä | Alempi | Telan lämpötila asetettu korkeammaksi PP-kiillolle |
PP- ja PE-levyjen yhteiset sovellukset
PP- ja PE-levymarkkinat menevät päällekkäin, mutta jokainen materiaali johtaa eri luokkiin. Materiaalin sovittaminen sovellukseen on yleensä ensimmäinen asia, jota asiakkaat kysyvät.
- Lämpömuovattava pakkaus: PP-arkit tarjottimia, ruoka-astioita ja valmiita ateriapakkauksia varten; Tasaista seinämän jakautumista varten tarvitaan vakaa paksuus.
- Paperi- ja toimistotarvikkeet: läpinäkyvä PP-levy kansioita, esityksen kansia ja kansioita varten; korkeakiilto ja vähäinen sameus ovat tässä.
- Rakentaminen ja muotti: PE-levy suojavuorauksiin, kaapelivälikkeisiin ja uudelleenkäytettäviin muottipaneeleihin; iskunkestävyys ja kosteudenkestävyys ovat tärkeitä.
- Auton sisätilat: PP-levy saappaiden vuorauksiin ja verhoiluun; Pitkäaikainen lämmönkestävyys ja mittapysyvyys ovat kriittisiä.
- Kemikaali- ja elintarvikekosketus: PE-leikkuulaudat ja tankin vuoraukset; kemikaalien ja puhdistusaineiden kestävyys on kiiltoa tärkeämpää.
Sovellusten välillä vaihtava tuottaja muuttaa linja-asetuksia, mutta sama linja käsittelee yleensä koko alueen, jos sille on määritetty ruuvi- ja rullapino.
Kuinka valita PP PE -levyn ekstruusiolinja
Kartonkilinja on 10-20 vuoden sijoitus. Alla olevat viisi tarkistusta estävät uusien linjaprojektien yleisimmät virheet.
- Yhdistä vääntömomentti formulaation etenemissuunnitelmaan. Jos tulevat tuotteet saattavat sisältää täyteaineita, kierrätettyä sisältöä tai palonestoaineita, valitse nyt suuremman vääntömomentin ekstruuderi. vääntömomentin jälkiasennus on paljon kalliimpaa.
- Koko muotin leveys ja paksuus todellisen tuoteluettelosi mukaan. Leveä suulake on tehokas leveälle levylle, mutta tuhlaava kapealle tuoteajolle kolmena päivänä viikossa.
- Tarkasta kiillotusrullapino. Telan halkaisija, kromiviimeistely, itsenäinen rakojen säätö ja jäähdytyspiirit määrittävät suurimman myytävän kiillon ja tasaisuuden.
- Tarkista nosto ja leikkuri suurimmalla siiman nopeudella. Monia linjoja rajoittaa alavirran vetäminen ja leikkaaminen kauan ennen kuin ekstruuderi saavuttaa tehonsa.
- Vahvista toimittajan tukirakenne. Käyttöönotto, varaosat ja prosessikoulutus ratkaisevat, kuinka nopeasti linja saavuttaa suunnittelun.
Ruuvin vääntömomentilla on voimakkain vaikutus pitkäaikaiseen joustavuuteen. Tämä vääntömomentin ja tehon analyysi selittää, miksi sähköjärjestelmän ei koskaan pitäisi olla alikokoinen.
Jos käytät jo linjaa ja rajoite on kapasiteetin tai tuotteen vaihto, a kunnostusprojekti voi modernisoida ekstruuderin ja loppupään pienemmillä pääomakustannuksilla.
Lopuksi, ole realistinen automaation suhteen. Peruslinja, jossa näytön manuaalinen vaihto on halvempaa ostaa ja helpompi huoltaa; tiukat toleranssit tai pieni miehistö oikeuttavat automaattisen mittauksen. Vakiotuotteissa kustannustehokas sarja kattaa ydinprosessin ja jättää budjetin tärkeimmälle automaatiolle.
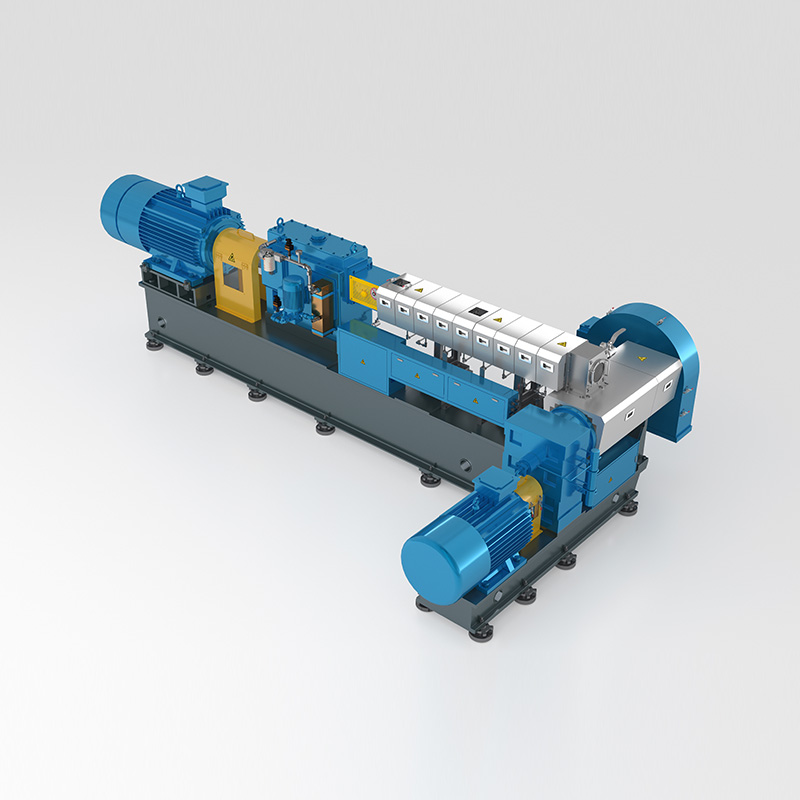 ECO-kustannustehokas ekstruuderisarja budjettitietoisille yhdisteille ECO-sarjan vääntömomentti on 9 Nm/cm³, mikä tarjoaa taloudellisen vaihtoehdon muunnettujen teknisten muovien valmistukseen. Se vastaa standardituotteiden tarpeita, joten voit kohdentaa budjetin automaatioon tai muihin tärkeimpiin prosessinhallintatoimintoihin. Näytä tuote →
Usein kysytyt kysymykset
Q1. Mitä eroa on PP- ja PE-levyjen suulakepuristuksella?
PP-levy on jäykempi, läpinäkyvämpi ja kestää korkeampia lämpötiloja, kun taas PE-levy tarjoaa paremman kemiallisen kestävyyden ja iskunkestävyyden alhaisissa lämpötiloissa. Tärkeimmät linjaerot ovat tynnyrin lämpötila, telan lämpötila ja jäähdytyksen ohjaus.
Q2. Minkä paksuusalueen PP-levyn suulakepuristuslinja voi tuottaa?
Tyypillinen viiva kattaa 0,3–30 mm. Ohut levy perustuu tarkaan rullaväliin ja suureen linjanopeuteen; paksu levy tarvitsee hitaamman nopeuden ja pidemmän jäähdytysosan estämään uppoamisjälkiä.
Q3. Voiko sama linja käsitellä sekä PP:tä että PE:tä?
Kyllä, useimmat linjat voivat vaihtaa PP:n ja PE:n välillä. Vaihto vaatii uudet lämpötilan asetusarvot, telan lämpötilan säädön ja yleensä huuhteluseoksen. Ruuvin tulee olla suunniteltu molemmille sulaviskositeeteille.
Q4. Kuinka paljon PP PE -levyn suulakepuristuslinja maksaa?
Kustannukset riippuvat suulakepuristimen koosta, suuttimen leveydestä, loppupään kokoonpanosta ja automaatiotasosta. Saadaksesi realistinen luku, lähetä toimittajalle kohdetuotteesi, paksuusalue, leveys ja vuosituotanto.
Q5. Miksi levyssä on aaltoilevat reunat tai paksuus vaihtelee?
Yleisiä syitä ovat epävakaa sulamislämpötila, kulunut ruuvi tai muotin huuli, väärä telaväli ja nostonopeuden yhteensopimattomuus. Tarkista ensin sulapaineen vaihtelu - se osoittaa yleensä suulakepuristimeen tai seulapakkaukseen.
Q6. Voidaanko kaksoisruuviekstruuderia käyttää PP-levyn valmistukseen?
Kyllä, kaksoisruuviekstruudereita käytetään, kun kartonkikoostumus sisältää pigmenttejä, täyteaineita tai kierrätettyä hiutaletta, jotka vaativat intensiivistä sekoitusta. Ne mahdollistavat myös in-line-sekoittamisen ja tuottavat kartonkia suoraan mukautetusta koostumuksesta.


