

 FIN
Konvertteri, joka käytti 30-prosenttisesti kalsiumkarbonaatilla täytettyä PP-arkkilinjaa, vietti viikon jahtaakseen mustia pilkkuja, jotka ilmestyivät vain yhteen väriin. Pigmentin toimittaja ei ollut syyllinen. Uusi väriperusseos oli saapunut karkeammalla dispersioasteella ja 4 %:n laskeutumisasteella, eikä olemassa oleva ruuviprofiili kyennyt kastelemaan pigmenttiä tällä kuormituksella. Tyypin, annostuksen ja koneen asetukset oli valinnut kolme eri henkilöä, eikä kukaan ollut vertaillut niitä toisiinsa.
Tämä on käytännön opetus tämän aiheen takana: masterbatch-tyypit, sovellukset ja valmistusprosessi muodostavat yhden päätösketjun, ei kolmea erillistä aihetta. Valitse tyyppi toiminnon mukaan, varmista, että se vastaa sovelluksen hajonta- ja yhteensopivuusrajoja ja varmista sitten, että prosessireitti pystyy toimittamaan hajonnan tarvitsemallasi teholla. Tee tilaus oikein ja useimmat laatuongelmat häviävät ennen kuin ensimmäinen pelletti leikataan.
Lyhyesti sanottuna masterbatch on tiivistetty pigmentti- tai lisäainepakkaus, joka sisältää tyypillisesti 5-85 % kiintoaineita, dispergoituneena kantajahartsiin ja toimitetaan pelleteinä tai mikropelletteinä. Sitä lasketaan lopulliseen polymeeriin noin 1–5 % väri- ja lisäainelaaduissa ja korkeammissa suhteissa täyteainetiivisteissä. Valmistusprosessi on olemassa tämän tiivisteen rakentamiseksi ja jokaisen hiukkasen pitämiseksi tasaisesti jakautuneena sen sisällä.
Valmistustyypit: neljä tapaa luokitella, yksi tapa valita
Teollisuus lajittelee masterbatsit neljällä akselilla: toiminta (mitä se tekee), kantaja (mitä se on yhteensopiva), väriperhe (musta, valkoinen, värillinen) ja loppuprosessi (ruiskutus, puhallusmuovaus, kalvo, kehruu). Prosessin suunnittelussa toiminta ja kantaja ratkaisevat melkein kaiken; loppuprosessi päättää alennussuhteen ja dispersion laadun, joka sinun on saavutettava.
| Kirjoita | Kantoaine ja tyypilliset kiinteät aineet | Toiminto | Tyypillisiä sovelluksia | Mitä ostajat tarkistavat |
|---|---|---|---|---|
| Valkoinen | PE tai PP kantaja, 50-70 % TiO2 | Samentaa ja valkaisua | Kalvo, pussit, putki, levy, ruiskutusosat | Peittovoima, sininen pohjasävy, TiO2-agglomeraatit |
| Musta | PE-kantoaine, 25–45 % hiilimustaa | Väri plus UV-suoja | Kasteluputki, geosynteettinen materiaali, kaapelin vaippa | Hiilimustan rakenne, suodattimen painearvo |
| Väri | Hartsiin sovitettu kantaja, 20–50 % pigmenttiä | Tuotemerkki ja tuotteen väri | Pakkaus, kulutustavarat, autojen sisustus | Väri difference tolerance, pigment heat stability |
| Lisäaine | 5–20 % vaikuttavaa ainetta yhteensopivassa kantajassa | UV, hapettumisenestoaine, liukastumista estävä, tukkeutumista estävä, palonestoaine, antistaattinen | Kalvo, kuitu, kaapeli, tekniset osat | Aktiivinen sisältö, operaattorin yhteensopivuus, siirto |
| Täyteaine | 70-85 % CaCO3 tai talkki | Kustannusten aleneminen, jäykkyys, mittavakaus | Levyt, profiilit, putki, valetut osat | Top-leikattu hiukkaskoko, kosteus, irtotiheys |
Sovellukset päättävät määrittelystä, eivät päinvastoin
Sovellusvaatimukset muuttuvat suoraan prosessiasetuksiin. Kolme tekijää hallitsee keskustelua melkein jokaisessa kyselyssä.
- Alaslaskusuhde. Ohut kalvo voi valua 1–2 %:n perusseoksessa, paksussa levyssä 4–6 %. Alhainen suhde vaatii hienompaa, paremmin dispergoituvaa tiivistettä; korkea suhde antaa ruuville enemmän materiaalia työstettäväksi, mutta lisää vääntömomenttia ja syöttövakautta.
- Dispersio vs. suodatus. Kalvo ja kuitu eivät siedä juuri lainkaan agglomeraatteja, joten tiivisteen suodatinpainearvolla on enemmän merkitystä kuin sen värin vahvuudella. Valetut osat ja profiilit ovat paljon anteeksiantavampia.
- Lämpö- ja säädöskuori. Elintarvikekontaktilaadut, pigmentin lämmönkestävyys ja kantoaineen sulamispiste rajoittavat valintaa ennen kuin laitteista keskustellaan.
Tyypilliset pariliitokset näyttävät tältä: pakkauskalvoissa ja pusseissa käytetään valkoisia ja värillisiä masterbatseja PE-telineissä 1–3 %; putki- ja kastelulinjat käyttävät mustaa tiivistettä UV-suojaukseen sekä täyteaineen perusseosta jäykkyyden ja kustannusten vuoksi; johdot ja kaapelit nojaavat paloa hidastaviin ja mustiin laatuihin, joissa on voimakas suodatus; autojen sisäosat tarvitsevat tiukan värinsietokyvyn ja lämpövanhenemisen; kuidut ja kuitukangas vaativat alhaisen geelimäärän ja kehruulämpötilaan sovitetun kantoaineen; tekniset muovit ja sähkökomponentit tarvitsevat korkeampia lämpötiloja, kuten PA-, PBT- tai PC/ABS-seoksia.
Valmistusprosessi, askel askeleelta
Järjestys on huomattavan vakaa tuottajien välillä. Se, mikä muuttuu, on jokaisen vaiheen takana oleva laitteisto.
- Punnitus ja annostelu. Pigmentti, lisäaine, kantaja ja vaha punnitaan gravimetrisesti, tyypillisellä annostelutarkkuudella noin ±0,5 % vaikuttaville aineille. Tässä olevia virheitä ei voi korjata alavirtaan.
- Esisekoitus. Nopea sekoitin kastelee pigmentin vahalla tai dispergointiaineella ja hajottaa irtonaiset agglomeraatit. Jauheen irtotiheys ja kosteus kirjataan, koska molemmat vaikuttavat myöhempään ruokintaan.
- Sulasekoitus. Yhdessä pyörivä kaksoisruuviekstruuderi pehmittää seoksen, sitten käyttää dispergoivaa sekoitusta vaivauslohkojen kautta ja jakautuvaa sekoitusta kuljetuselementtien kautta. Tyhjiötuuletus poistaa kosteuden ja haihtuvat aineet; valinnainen sulatesuodatin suojaa loppupään laitteita.
- Pelletointi. Säikeen pelletointi vesihauteessa, vesirenkaalla kuumapintaleikkaus tai vedenalainen pelletointi, joka valitaan suorituskyvyn ja sulalujuuden mukaan.
- Vedenpoisto ja kuivaus. Keskipakokuivain tai ilmaveitsi poistaa pintaveden ennen kuin pelletit saavuttavat seulan.
- Seulonta. Värähtelevä seula irrottaa hienojakoiset ja ylimitat, jolloin pellettipölyongelmat yleensä ratkaistaan.
- Testaus ja pakkaus. Suodattimen painearvo, väriero, kosteus, tuhkapitoisuus ja pellettien geometria tarkistetaan ennen pakkaamista 25 kg:n säkkeihin tai oktabiiniin.
Kolme tuotantoreittiä on rinnakkain
- Jatkuva kaksoisruuvisekoitus on hallitseva reitti värillisille, mustille, valkoisille ja lisäaineperusseoksille: lyhyt viipymäaika, voimakas dispersiivinen sekoitus, nopea vaihto.
- Erävaivauskone plus yksiruuvi sopii erittäin suurille täyteainekuormituksille ja lämpöherkille järjestelmille, kostuttaa hyvin karkeat jauheet, mutta hitaammin puhdistettaessa värien välillä.
- Kuivasekoitus tai jauhemaalaus ohittaa sulatusvaiheen kokonaan; hajonta riippuu sitten asiakkaan omasta suulakepuristimesta, mikä on riski, joka kannattaa valinnassa avoimesti ilmaista.
Laitteen sovittaminen formulaatioon
Ominaisvääntömomentti on ensimmäinen arvo, joka kannattaa tarkistaa. 9 Nm/cm³-luokan kone käsittelee vakioväri- ja lisäainetyöt mukavasti. 14 Nm/cm³ ruuvi, kuten KUNWEI:n yhdistelmäkäyttöön rakentama ruuvi, tarjoaa enemmän vapaata tilavuutta kierrosta kohti, joten sama tynnyri voi kuljettaa korkeamman täyttösuhteen matalan irtotiheyden omaavaa jauhetta ennen kuin se osuu vääntömomentin kattoon. Tämä mahdollistaa täyteaineen perusseoksen 80 %:n täyttöasteella toimimisen kaupallisilla hinnoilla laboratorionopeuksien sijaan.
Ruuvien konfiguraatiolla on yleensä enemmän merkitystä kuin vääntömomentilla. Dispersiivinen sekoitus tapahtuu 45° ja 90° vaivauslohkoissa, jotka on sijoitettu sulatusvyöhykkeen jälkeen; käänteinen elementti rakentaa tyhjiöilmanpoistoon tarvittavan sulatiivisteen; ja sivusyöttölaite sulatuksen jälkeen päästää täyteaineet ja lujittavat aineet sisään erillisenä virtana sen sijaan, että ne vedetään syöttökurkun läpi. Korkean täyttömäärän järjestelmissä myötävirtaan lisääminen on usein ero vakaan tehon ja jatkuvan jännityksen välillä.
 KTS High Performance Twin-Screw Extruder -sarja Korkean vääntömomentin kaksoisruuviekstruuderisarja teknisille muoveille, useita mallikokoja ja vääntömomentti-/nopeusvaihtoehtoja tuotantolinjojen yhdistämiseen. Näytä tuote →
Materiaalivirtauksen vakaus alkaa syöttölaitteesta, ei tynnyristä. Painonpudotusannostelu pitää aktiivisten aineosien suhteen prosentin rajoissa, kun taas kartiomaiset ja sivusyöttölaitteet käsittelevät jauheita, jotka silloittavat tai juoksevat perinteisessä suppilossa. Syöttölaitteen alueen tarkistaminen pigmentin todellista bulkkitiheyttä vastaan on viiden minuutin harjoitus, joka estää viikkojen värien siirtymisen.
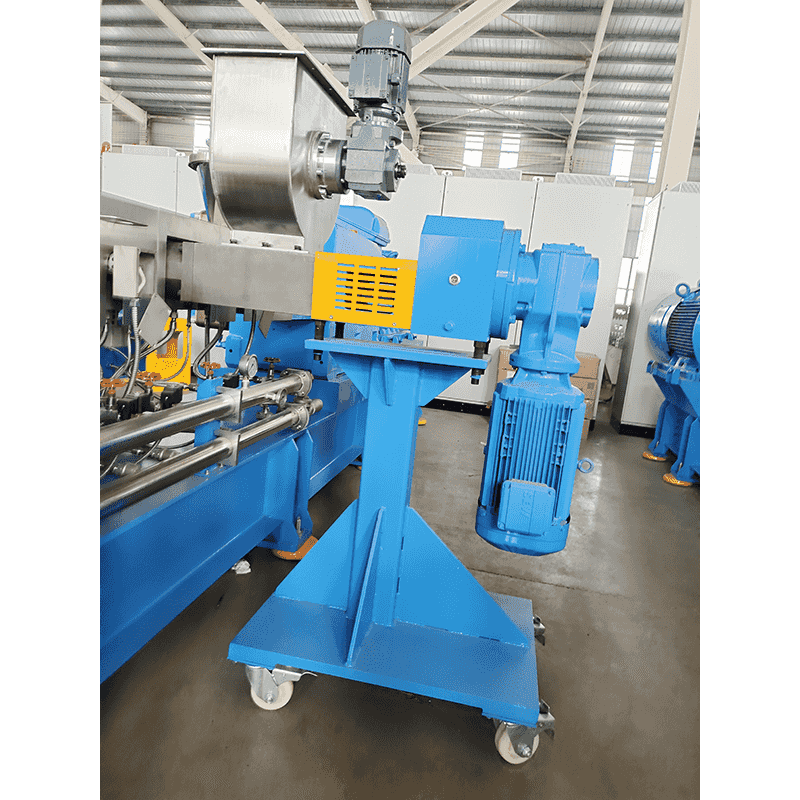 Sivusyöttölaite jauheen ja lyhytkuitujen syöttämiseen Pakkosyöttöinen sivuekstruuderijärjestelmä jauheelle, lyhyille kuiduille tai esiseoksille, alipaineisella tynnyripumppauksella bulkkitiheyden ja syöttötehokkuuden parantamiseksi. Näytä tuote →
Pelletointi sulkee silmukan. Säikeinen pelletointi vesihauteessa on joustava valinta pienille erille ja lämpöherkille väreille; vesirengas kuuma kasvot leikkaus sopii keskiteho ja PVC-tyyppiset yhdisteet; Vedenalainen pelletointi käsittelee suurta suorituskykyä ja pitää pölypäästöt alhaisina. Kun olemassa oleva masterbatch-kaksoisruuviekstruusiopelletointilinja luokitellaan uudelleen, pelletointilaite on usein pullonkaula ekstruuderin sijaan.
 Vedenalainen pelletointijärjestelmä pölyttömään rakeistamiseen Vedenalainen kuumaleikkausjärjestelmä, joka jäähdyttää ja muotoilee pellettejä suljetussa vesikierrossa, mikä auttaa hallitsemaan pölyä ja käyttämään jäähdytysvettä uudelleen. Näytä tuote →
Laadunvalvonta ja viat, jotka todella näkyvät
Useimmat masterbatch-linjan valitukset juontavat juurensa yhteen kuudesta syystä. Alla oleva taulukko on lyhyt versio vianetsintäkeskustelusta, joka kannattaa käydä läpi ennen asennusta.
| Oire | Tavallinen syy | Tarkista tai korjaa |
|---|---|---|
| Täpliä tai geelihiukkasia loppuosassa | Riittämätön hajautustyö, kylmäsyöttö, pigmenttiagglomeraatit | Suodattimen painearvotesti, vaivauslohkon asento, ominaisenergian syöttö |
| Eristä erän värien ajautuminen | Annostelu epätarkkuus, kantoaineen yhteensopimattomuus | Tarkista gravimetrinen kalibrointi, mittaa väriero spektrofotometrillä |
| Kuplia tai tyhjiä aukkoja pelletin sisällä | Kosteus täyteaineissa, heikko tuuletus | Kuivaa täyteaineet ennen esisekoitusta, tarkista tyhjiöaukko ja sulatuslämpötila |
| Ylimääräiset hienot ja pölyt | Väärä meistinreiän halkaisija, huono säikeen jäähdytys, kuluneet terät | Vesihauteen lämpötila, leikkurin nopeus, terän tarkastus |
| Muotin muodostuminen ja levyn poisto | Lisäaine bloom, low-melting carrier | Muokkaa alusta, kiillota muottipinnat, tarkista lisäainekuormitus |
| Tehon pudotus korkealla täyteaineella | Syöttöalueen tulva, vääntömomentin raja saavutettu | Siirrä täyteaineen lisäys sivusyöttölaitteeseen, tarkista ruuvin geometria |
Värien laatu ansaitsee erillisen huomion. Tarkka dispersio värin masterbatch-työssä on tiiviisti sidoksissa monivaiheinen ruokintasuunnittelu : liian aikaisin lisätty pigmentti leikkaa liikaa, liian myöhään lisätty pigmentti ei koskaan kastu. Jos ruuvia ei voi vaihtaa, syöttöjärjestystä yleensä voi.


